
封头压制加工工艺要点与成型质量控制指南_山西憬奇瑞贸易有限公司
▌ 封头压制加工工艺要点与成型质量控制指南_山西憬奇瑞贸易有限公司
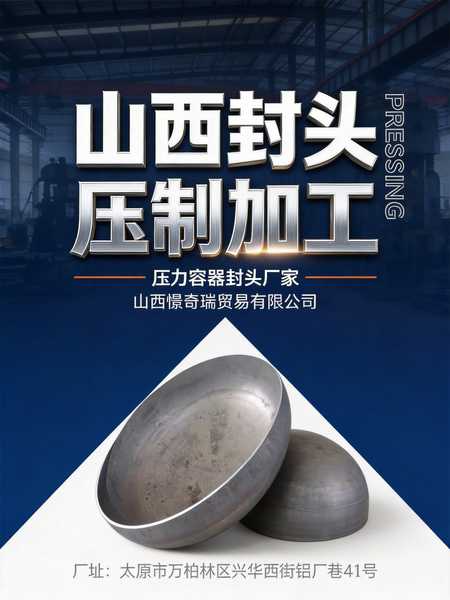
压力容器、储罐和管道的两端,常见一种椭圆形或碟形的盖子,这就是封头。
封头与筒体焊接,把容器端部封闭起来,承受内压或外压,是储罐、锅炉、反应釜和搅拌设备的关键受压件。 
封头不是用钢板简单敲出来的,正规做法要靠模具在压力机上封头压制加工成型。
压制弧度准不准、壁厚减薄超不超标、表面有没有拉伤,直接决定封头能不能安全使用。
山西憬奇瑞贸易有限公司承接封头压制及配套加工,下面把工艺要点和质量控制讲清楚。
✦ ✦ ✦ ✦ ✦
▌ 封头压制加工工艺要点与成型质量控制指南_山西憬奇瑞贸易有限公司
▪️ 先认识封头的常见类型。
● 椭圆形封头:母线为椭圆曲线,受力过渡平缓,储罐和压力容器用得较多。
● 碟形封头:由球面、折边和直边段组成,模具通用性好,深浅可以调整。
● 球形封头:球面曲率均匀,承压能力好,但压制难度和深度都更大。
此外还有锥形封头、平底封头等,按设备结构和介质特点选用。
封头下部一般带一段直边段,作用是给环焊缝留出位置,避免焊缝落在应力复杂的圆弧上。
直边高度、内径、壁厚和曲面深度,是封头图纸上的核心参数,下单时必须逐项标明。
封头尺寸有内径基准和外径基准两种标注方式,配筒体时要和筒身口径统一,避免一个按内径、一个按外径造成错口。
薄壁小封头和厚壁大封头的受力状态不同,选型不能只看形状,还要结合设计压力和腐蚀余量。
✦ ✦ ✦ ✦ ✦
▌ 封头压制加工工艺要点与成型质量控制指南_山西憬奇瑞贸易有限公司
▪️ 封头压制加工有冷压和热压两条路线。
冷压是钢板在常温下靠上下模逐步拉深成型,表面光洁、无需加热,适合薄规格和批量标准件。
热压是把钢板加热到规定温度后一次压制成型,材料塑性好、抗力小,适合厚板、大直径和深封头。
▫️ 要点:热压温度和保温时间要按材质控制,温度过高会过烧,过低则成型困难。
压制前先按封头展开尺寸下料,圆形毛坯边缘要修磨,毛刺和缺口会在拉深时发展成裂纹。
封头成型不是一锤子定形,深封头常要多次过渡压制,逐步收深,减少局部减薄。
每压一道就检查弧度和壁厚分布,发现偏载及时调整毛坯定位。
● 压完还要做切边和坡口加工,把直边高度修到尺寸,端部开出焊接坡口。
● 有复合板或不锈钢要求的封头,压制时要保护复层表面,防止划伤和铁污染。
大直径封头受钢板幅面限制,可采用分瓣压制再组焊的方案,瓣片弧度逐块检验,焊缝按容器要求检测。
毛坯下料直径直接影响成型深度和直边余量,算料要计入拉深中的材料流动,料小了直边不够高,料大了口部起皱。
模具工作面要光洁并保持润滑,热压时使用合适的润滑剂隔离,防止氧化皮压入板面。
每次压制前核对模具编号与封头规格,上模球面、下模折边半径必须与图纸对应,混用模具会整批报废。
✦ ✦ ✦ ✦ ✦
▌ 封头压制加工工艺要点与成型质量控制指南_山西憬奇瑞贸易有限公司
▪️ 封头压制的质量风险,主要集中在三处。
① 壁厚减薄:拉深过程中材料被拉伸,封头顶部和过渡区会变薄,减薄量不能超过标准允许范围。
② 形状偏差:内表面样板检查时,间隙过大说明弧度不准,装配后会出现错边和附加应力。
③ 表面缺陷:模具拉伤、氧化皮压入、褶皱和微裂纹,都要打磨清除,严重的件要判废。
碳钢封头常用Q245R、Q345R等容器板,材质单和厚度公差要重点核对,不能拿普通结构板替代。
不锈钢封头多用304、316L,压制后表面可做酸洗钝化或抛光处理,恢复耐蚀能力。
▫️ 要点:封头用在承压设备上,材料、成型和检验都要按相应容器标准执行。
需要焊接筒体的客户,可把封头和筒体配套发来,厂方组对环缝、控制错边量,交付更省心。
封头成型后常见的切边方式有火焰切割、等离子和车削,压力容器封头车削端面更平整,焊接质量更稳。
椭圆度和周长是组对前的必检项,周长偏差过大,环缝间隙就会忽大忽小,焊接应力集中。
封头表面的轻微划伤可以按标准打磨修除,但打磨后剩余壁厚要重新测量,不能低于标准规定的下限。
热压件表面氧化皮较厚,通常要做抛丸或喷砂清理,再按客户要求喷漆或裸露交货。
✦ ✦ ✦ ✦ ✦
▌ 封头压制加工工艺要点与成型质量控制指南_山西憬奇瑞贸易有限公司
▪️ 下单前,图纸信息要交代到位。
一张合格的封头图纸,至少写明:类型、内径、壁厚、材质、直边高度、坡口形式和执行标准。
椭圆封头要标注长短轴比例,碟形封头要给球面半径和折边半径,参数缺一项都无法准确报价。
有内件配合的封头,还要说明开孔位置和接管要求,开孔尽量安排在应力平缓区域。
● 批量标准封头可按常用规格备货压制,交期更快。
● 非标大直径封头要单独配模或采用分瓣成型方案,技术上提前沟通。
山西憬奇瑞贸易有限公司可配套钢板切割下料、封头压制、环缝焊接加工和表面处理多道工序。
从容器板进厂到封头成型,工序集中管理,尺寸衔接更顺,客户不必在多家厂之间反复倒运。
选择封头加工厂,重点看是否用容器级材料、有没有对应模具、检验记录完不完整。
封头是受压件,省不得的是材料和检验,这两方面打折扣,设备运行就埋下隐患。
有封头压制需求的客户,可以把图纸发来,技术人员先做工艺评估,再给出交期和报价。
常年加工碳钢、不锈钢各类封头,规格可按需确认,欢迎来厂实地看设备、看模具。
厂址:太原市万柏林区兴华西街铝厂巷41号
